


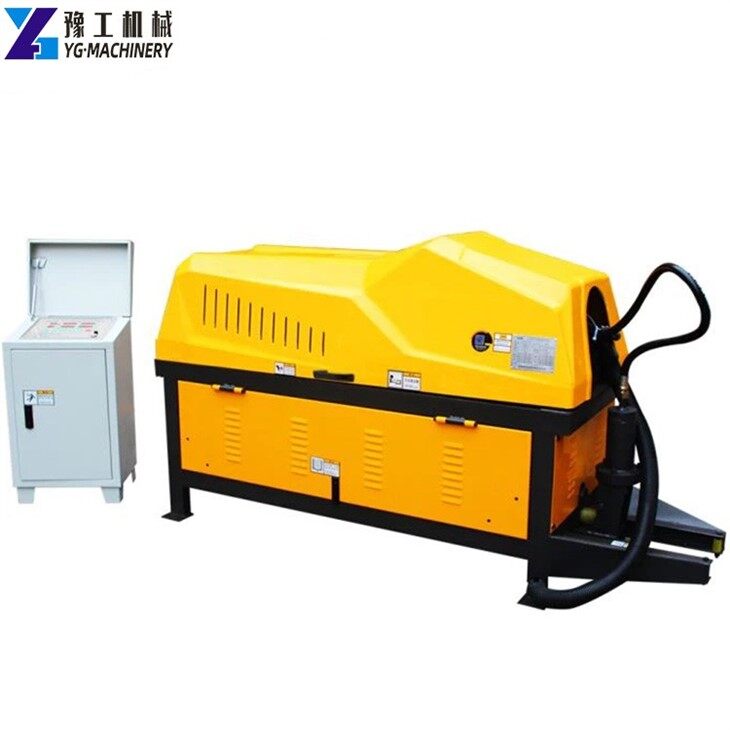
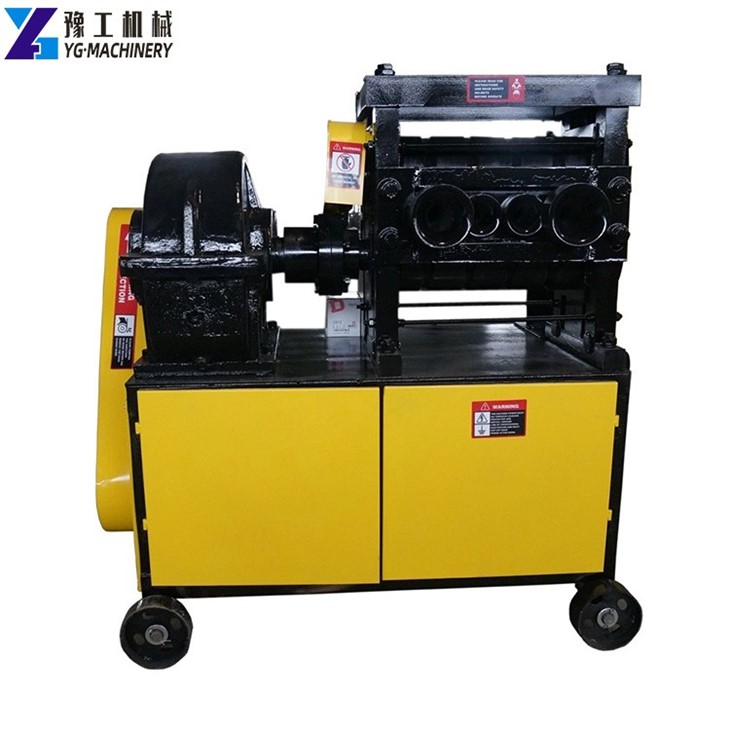
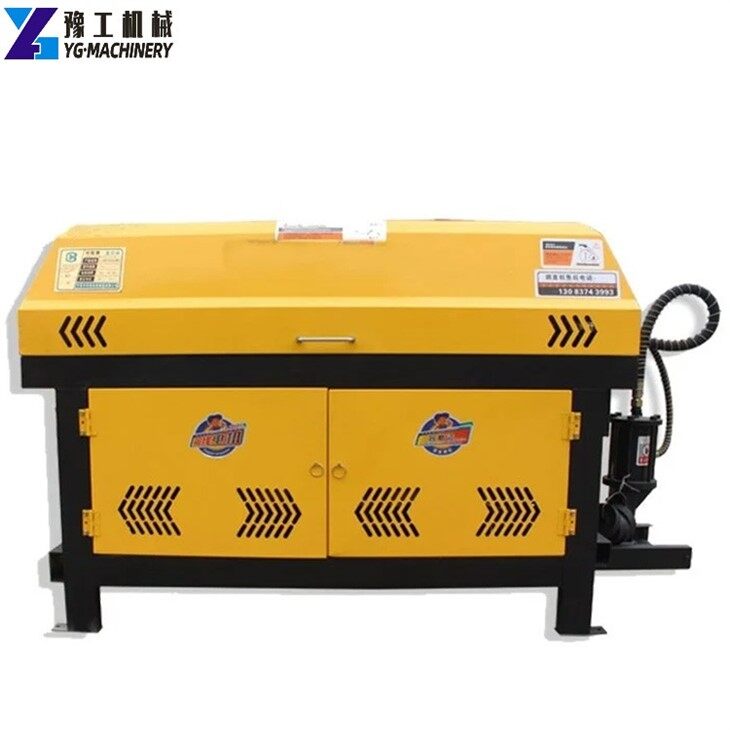
Stroj za ravnanje armaturnih šipki jedan je od strojeva za obradu čeličnih šipki. Koristi se za ravnanje i rezanje čeličnih šipki promjera manjeg od 14 mm. Duljina rezanja može se prilagoditi prema zahtjevima kupaca. Može se prilagoditi za ravnanje i rezanje žice od nehrđajućeg čelika, aluminijske žice, hladno vučene žice, plastificirane čelične žice itd., s urednim rezovima, malim pogreškama i dobrom izvedbom.
Tehnički parametri stroja za ravnanje i rezanje armature
|
Model |
YGT 4-14 |
YGT 5-16 |
|
Raspon podešavanja promjera |
4-14 mm (čelik kvalitete 3) |
5-16 mm (čelik kvalitete 3) |
|
Brzina izvlačenja žice |
50m/min |
50m/min |
|
Snaga vučnog motora |
2,2 kW-6 |
2,2 kW-6 |
|
Modulacija snage motora |
7,5 kW-4 |
15kw-4 |
|
Isključite napajanje motora |
5,5kw |
5,5 kW-4 |
|
Pogreška rezanja |
±0.5-1cm |
±0.5-1cm |
|
Duljina žice |
800-9000 mm (može se produžiti) |
800-9000 mm (može se produžiti) |
|
stupanj ravnanja |
±2 mm/m |
±2 mm/m |
|
Težina |
1500 kg |
1500 kg |
|
Veličina |
2800*650*1200mm |
3300*650*1300 mm |
Opseg upotrebe stroja za ravnanje
Ima karakteristike razumne strukture i praktičnog, sigurnog i pouzdanog rada. Pogodan je za ravnanje kaveza za piliće, kaveza za kuniće, građevinske mreže, raznih žica za zavarivanje, rezanje žice za ploče i mrežaste žice posebnog oblika.
Princip rada stroja za ravnanje armature
Struktura je takva da se rotor velike brzine okreće kako bi prilagodio kut matrice za ravnanje kako bi se postigao učinak ravnanja, a zatim kotačić za narezivanje navoja okreće nit prema naprijed. Nakon postizanja tražene veličine, žica dodiruje tipku za pozicioniranje i pomiče stazu za 5 mm. Gornji probijač pritišće vertikalni rezač žice i odmah ga reže. Žica pritišće ležaj otvora kroz potisnu ploču na okomitom rezaču žice, a žica automatski pada na nosač žice, ako želite promijeniti duljinu, pomaknite tipku za pozicioniranje.
Sigurnosni rad CNC stroja za ravnanje čeličnih šipki
- Instalacija strojeva mora biti stabilna i održavati vodoravni položaj. Motor treba biti dobro uzemljen i treba poduzeti mjere zaštite od kiše kada je na otvorenom.
- Pri obradi dugih čeličnih šipki treba pružiti pomoć i pridržavati se uputa operatera. Nemojte gurati ili vući po volji.
- Stalak za materijal i korito za materijal trebaju biti postavljeni ravno i poravnati sa središnjom linijom cijevi za vođenje, cijevi za ravnanje i otvora za rezanje.
- Koristi se za okretanje zamašnjaka, provjeru rotacijskog mehanizma i radnog uređaja, podešavanje razmaka, zatezanje vijaka i nakon potvrde da je normalno, pokretanje rada u praznom hodu, provjeru ne smiju li ležajevi imati abnormalnu buku i zubi zupčanika biti u dobrom stanju. Operacija se može izvesti tek nakon velike rotacije.
- Odaberite odgovarajuću brzinu ravnanja i brzinu rotacije prema promjeru čelične šipke za ravnanje. Nemojte dodavati materijale dok se blok za ravnanje ne učvrsti i zaštitni poklopac zatvori. Strogo je zabranjeno otvaranje svakog zaštitnog poklopca ili podešavanje razmaka tijekom rada.
- Nakon što se čelične šipke umetnu, mora se održavati određena udaljenost između retraktora i vučnog kotača i ne smije im se približavati.
- Prije dodavanja potrebno je odrezati neravnu glavu materijala, a ispred cijevi za vođenje postaviti čeličnu cijev duljine jednog metra.
- Nakon operacije, blok za ravnanje cilindra za ravnanje treba dvostruko otvoriti i vratiti u prvobitni položaj. Istodobno, opruga prednaprezanja mora se vratiti u prvobitni položaj.


